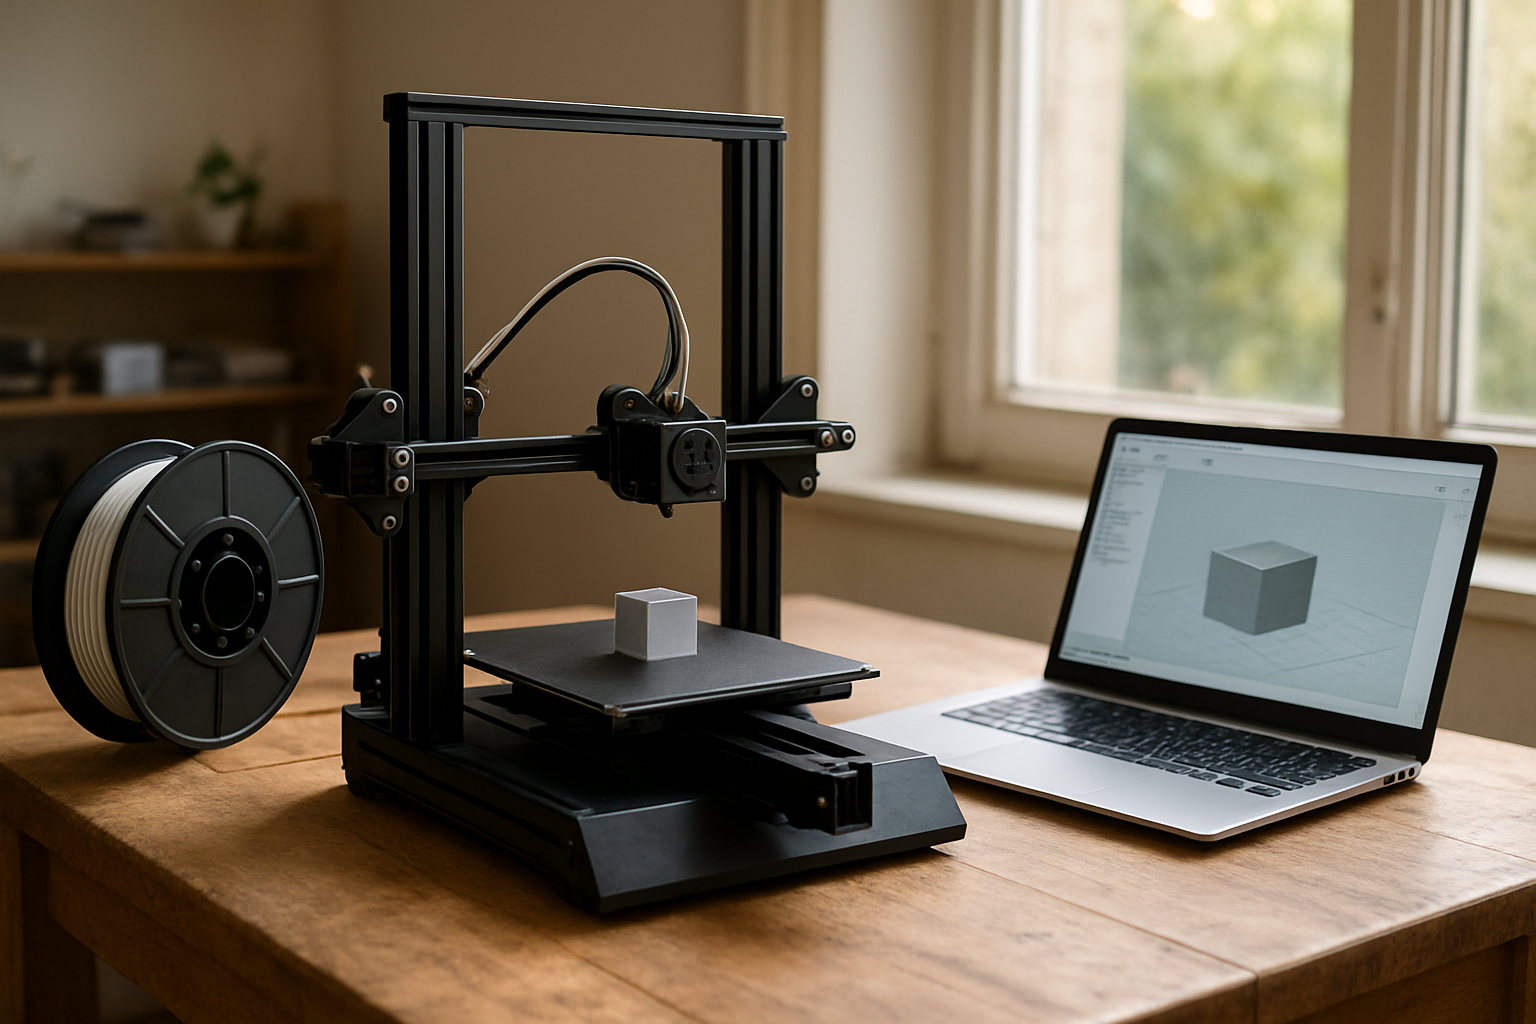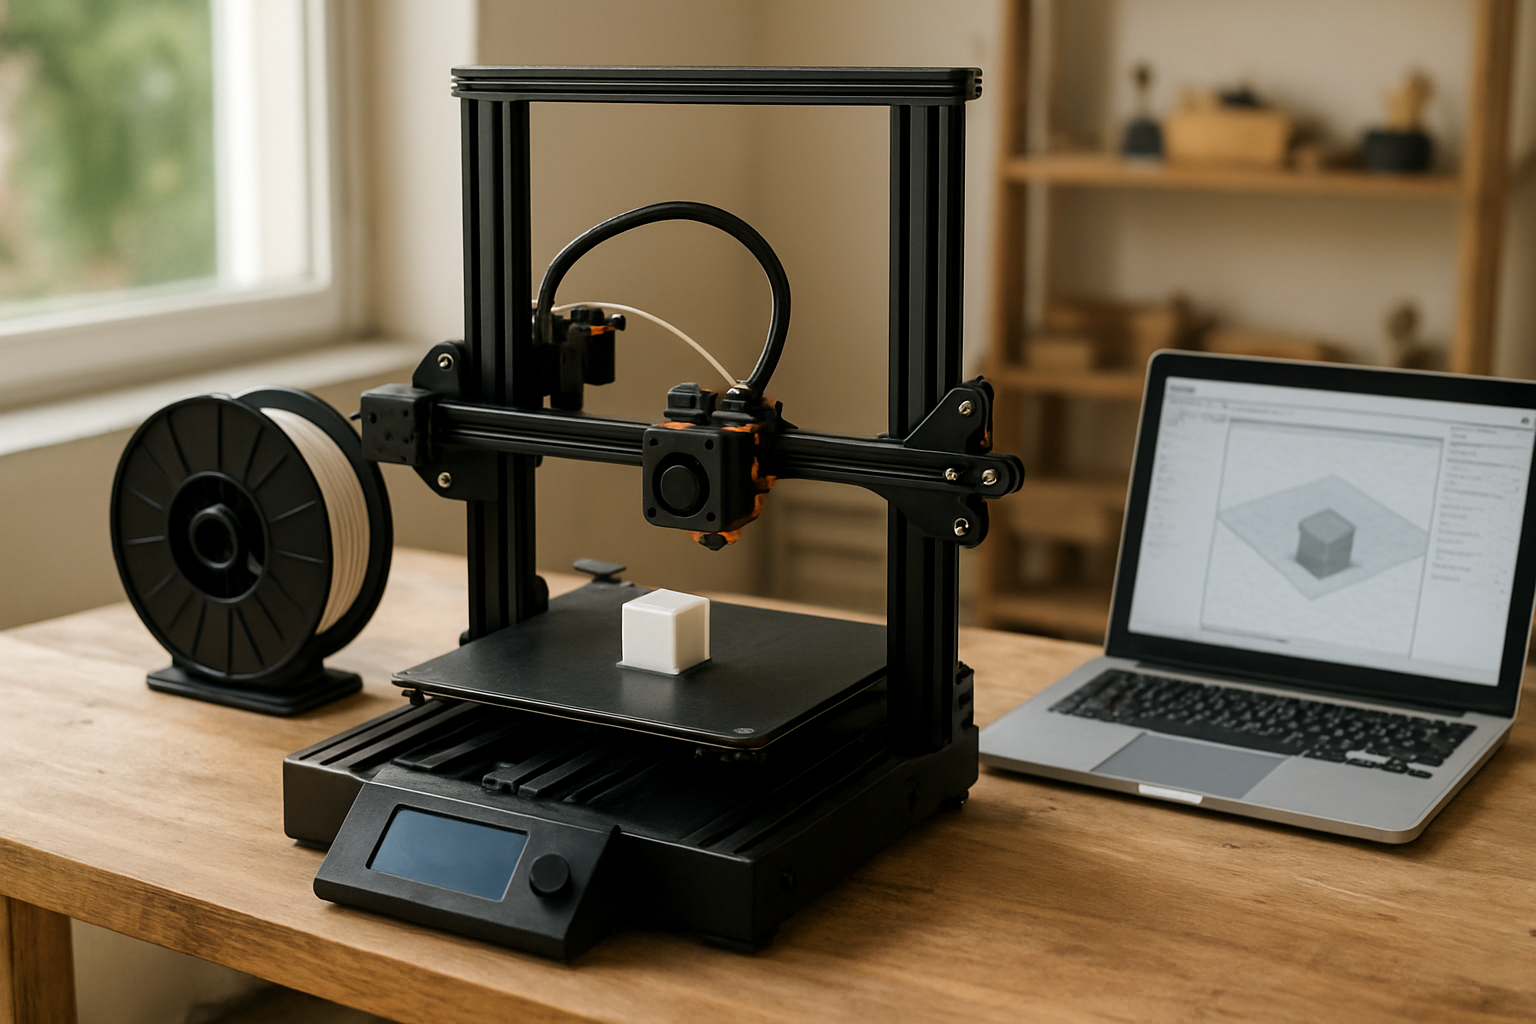
Pour démarrer en impression 3D, pars sur une imprimante FDM « plug-and-print » : plateau chauffant, buse standard, et auto-nivellement si possible. Lance tes premières impressions avec du PLA, calibre le lit une seule fois, puis enchaîne avec des modèles de test (tour, cube, pont). La résine demande plus de contraintes (ventilation, gants, lavage/curage) : évite-la tant que tu n’as pas mis en place l’organisation.
FDM : la voie la plus simple pour apprendre (PLA, plateau chauffant, réglages reproductibles).
La première couche fait tout : adhérence, géométrie, et réussite.
Utilise des profils de slicer éprouvés, puis change un paramètre à la fois.
En sécurité, adapte-toi au matériau : ventilation et protections selon la FDS (FDM ou résine).
| Technologie la plus simple | FDM (filament), surtout avec plateau chauffant et auto-nivellement |
| Matériau de départ | PLA (profil fourni par le constructeur ou la communauté) |
| Diamètre de filament le plus courant | 1,75 mm pour la majorité des imprimantes FDM grand public |
| Point de réussite numéro 1 | Première couche : niveau du lit + température + largeur de ligne |
| Compétence à acquérir en premier | Adhérence et gestion des supports (quand ils sont vraiment nécessaires) |
| Sécurité | Ventilation et protections selon la FDS du matériau (résine plus stricte) |
FDM ou résine : choisir la technologie adaptée à un débutant
Pour une imprimante 3D débutant, la FDM (filament) est souvent le choix le plus simple : moins de post-traitement et des matériaux plus tolérants. La résine donne plus de détails, mais impose ventilation, protection et étapes de lavage/curage. Tu veux surtout lancer vite et apprendre sans te battre avec la matière ? La FDM colle mieux.
En FDM, tu charges un filament, tu lances l’impression, puis tu retires la pièce. En résine, l’après-impression devient une routine : lavage, séchage, puis durcissement, avec plus de manipulations et de contact avec des liquides.
Sur la surface, la résine est imbattable pour la finesse (visages, micro-ornements). La FDM reste très correcte pour des pièces utiles et des prototypes. En 2025-2026, la plupart des kits et imprimantes « grand public » restent majoritairement en FDM. Les impressions résine demandent généralement un lavage et un durcissement supplémentaires après impression.
Choisir selon l’usage
- Prototypes fonctionnels : FDM pour la simplicité et la robustesse.
- Figurines très détaillées : résine, avec un post-traitement plus lourd.
- Pièces décoratives : résine pour la finesse ; FDM pour un rendu « fait main » assumé.
Si tu hésites, garde une logique « apprentissage d’abord » : une machine qui imprime du premier coup te fait progresser plus vite (et t’évite de passer tes soirées à diagnostiquer un bac de résine).
Matériel essentiel : plateau, buse, diamètre de filament et stabilité
Avant d’acheter, vise les éléments qui réduisent les échecs : plateau chauffant (adhérence), buse standard (plus simple à entretenir) et diamètre de filament cohérent (généralement 1,75 mm). Un châssis rigide limite les vibrations : moins de défauts sur les parois. Pour débuter, l’auto-nivellement et une bonne accessibilité comptent autant que les specs.
Le plateau chauffant influe directement sur l’accroche de la première couche. Sans chauffage, certains matériaux tiennent, mais l’adhérence devient plus aléatoire : variations de température, refroidissement trop rapide, coins qui se décollent.
La buse doit être facile à vérifier et à remplacer. Une buse standard avec accès simple à l’extrudeur te fait gagner du temps quand une impression rate à cause d’un colmatage ou d’un réglage de température trop juste.
À contrôler concrètement
- Adhérence : plateau chauffant + revêtement compatible avec le matériau (PLA, éventuellement PETG).
- Compatibilité consommables : diamètre de filament ; le plus courant en FDM grand public est 1,75 mm.
- Maintenance : accès à la buse et nettoyage sans démonter toute la machine.
- Rigidité : châssis stable pour limiter les vibrations et les « bandes ».
- Auto-nivellement : utile pour démarrer vite et répéter des tests.
(Si tu dois démonter la moitié de l’imprimante pour changer une pièce, tu repousses l’apprentissage… et la fiabilité avec.)
Logiciels indispensables : slicer, profils et calibration de base
Pour réussir dès la première semaine, utilise un slicer fiable et des profils « compatibles » (matériau + hauteur de couche + température). La calibration de base se résume d’abord à l’adhérence du lit et aux températures/flux. Ensuite, valide avec des tests simples : première couche, puis tours d’essai. Une méthode reproductible vaut mieux que des réglages au hasard.
Le slicer convertit un modèle 3D en trajectoires d’impression : où déposer le filament, à quelle vitesse, et avec quels paramètres de couches. Sans profil cohérent, même une bonne imprimante produit des défauts (sous-extrusion, sur-extrusion, première couche irrégulière).
Choisis un slicer qui propose des profils par matériau. La plupart fournissent des profils par filament (souvent constructeur ou communauté). Ton rôle : appliquer ces bases, puis modifier un paramètre à la fois (température, largeur de ligne, vitesse) pour comprendre ce qui change vraiment.
Calibration de base, sans se noyer
- Adhérence du lit : règle l’écart pour que la première couche accroche sans être écrasée.
- Températures : démarre avec les recommandations du fabricant de filament.
- Flux : ajuste seulement si tu vois des signes clairs (filaments manquants, parois trop épaisses).
- Validation : fais un test de première couche, puis un objet simple.
Les ratés de première couche sont une cause fréquente d’échec au début. Une base stable rend la suite beaucoup plus prévisible.
Réglages qui changent tout : première couche, supports et vitesses
Pour un débutant, les réglages qui comptent vraiment : première couche (niveau du lit, température, largeur de ligne), supports (sur surplombs, à limiter) et vitesses raisonnables. Trop vite = plus de défauts et plus de décollements. Commence modéré, puis ajuste seulement après avoir stabilisé l’adhérence et la géométrie.
Commence par l’adhérence via la première couche avant de chercher des détails. Une ligne trop haute ne colle pas ; une ligne trop basse écrase la matière et peut créer des irrégularités sur toute la pièce. Une fois cette étape maîtrisée, les réglages « esthétiques » deviennent plus faciles à interpréter.
Pour les surplombs, les supports évitent les « fils » et les déformations, mais ils laissent des traces à retirer. Sans supports, ça dépend du matériau et de la géométrie : beaucoup de configurations deviennent risquées autour de 45°. Régle les supports pour aider, pas pour compenser une conception mal pensée.
Vitesses et supports : une approche progressive
- Réduire la vitesse : améliore souvent la qualité, surtout au début (même si ça rallonge l’impression).
- Limiter les supports : oriente la pièce pour réduire les surplombs.
- Surveiller les premiers millimètres : un souci de première couche se voit vite.
Règle simple : si tu changes trois paramètres à la fois, tu ne sauras pas lequel a causé l’amélioration (ou l’aggravation). Au début, c’est exactement ce qu’il faut éviter.
Sécurité et environnement : ventilation, odeurs et bonnes pratiques
La sécurité compte dès le départ. En FDM, les émissions dépendent du matériau : le PLA est souvent plus « facile » que des filaments techniques, mais une ventilation reste recommandée. En résine, les précautions sont plus strictes : gants, lunettes et ventilation adaptée, plus lavage/traitement des résidus. Prévois un espace dédié, ventilé et facile à nettoyer.
Les mesures ne se choisissent pas « au feeling ». Les recommandations de ventilation et de protection varient selon les fiches de données de sécurité (FDS) des résines et filaments. La source la plus fiable reste la documentation du fabricant du matériau : elle décrit les risques et les gestes adaptés.
Organise un poste propre : une zone stable pour l’imprimante, des protections à portée de main, et une gestion claire des déchets. En résine, les liquides usagés et les chiffons contaminés doivent suivre les consignes (ne pas jeter n’importe comment).
Bonnes pratiques selon la technologie
- FDM : ventilation recommandée, surtout avec des filaments non standards ; surveille odeurs et inconfort.
- Résine : gants, lunettes, ventilation adaptée ; lavage/curage selon la procédure du fabricant.
- Espace dédié : sol facile à nettoyer, pas de zone alimentaire, accès contrôlé.
- Déchets : respecte les filières et consignes locales pour les résidus (liquides et solides contaminés).
Pour cadrer tes pratiques, tu peux consulter l’INRS sur la prévention des risques et les repères de NIOSH (CDC) sur la sécurité au travail.
Premiers projets rentables : modèles simples, tests et montée en difficulté
Pour progresser vite, choisis des projets qui servent à diagnostiquer : cube de calibration, tour de température, ponts et surplombs. Une fois la première couche maîtrisée, passe à des objets utiles (crochets, supports, boîtiers), puis à des pièces plus exigeantes (emboîtements, charnières). Un objectif clair par impression évite d’accumuler les échecs.
Commence par des modèles de test avant de viser du décoratif. Un cube de calibration te dit tout de suite si l’adhérence et la géométrie sont cohérentes. Les ponts révèlent le comportement du filament et tes réglages de refroidissement. (Et franchement, c’est plus parlant que dix captures d’écran.)
Ensuite, augmente la difficulté en changeant un paramètre à la fois. Les tests « tour de température » et les ponts sont des méthodes classiques pour identifier ce qui marche avec ton filament. Pour les pièces utiles, vise au début des objets plats ou à parois simples : ils demandent moins de supports et tolèrent mieux les petites variations.
Une progression réaliste (et motivante)
- Étape 1 : cube + tour de température (stabiliser température, flux et adhérence).
- Étape 2 : ponts + surplombs (vérifier refroidissement et supports).
- Étape 3 : objets utiles (crochets, supports, boîtiers simples).
- Étape 4 : pièces plus exigeantes (emboîtements, charnières, tolérances).
Si tu veux un repère général sur le principe de l’impression 3D, consulte l’article Wikipédia dédié à l’impression 3D pour clarifier les termes (slicer, couches, supports, matériaux).
FAQ
Comment choisir une imprimante 3D débutant entre FDM et résine ?
Pour démarrer sereinement, la FDM est généralement plus simple : installation plus rapide et post-traitement réduit. Choisis la résine si la finesse de détails est prioritaire et si tu es prêt à gérer ventilation, gants, lavage et durcissement selon la FDS du matériau.
Quel filament choisir pour commencer en impression 3D (PLA, PETG) ?
Le PLA est le choix le plus courant pour débuter : profils faciles à trouver et comportement souvent plus tolérant. Le PETG marche aussi pour apprendre, mais il peut demander plus d’attention sur l’adhérence et les températures. Appuie-toi sur les recommandations du fabricant et valide avec une première couche fiable.
Pourquoi mes impressions décollent-elles de la plaque au début ?
Les causes fréquentes : première couche trop haute (adhérence insuffisante), température de plateau inadaptée, plateau mal nettoyé, filament trop froid ou refroidissant trop vite. Stabilise le niveau et la température, puis lance un test court pour confirmer.
Quand faut-il utiliser des supports et comment les retirer sans abîmer la pièce ?
Utilise des supports quand les surplombs dépassent ta capacité sans support (souvent autour de 45° selon la configuration). Pour retirer sans abîmer, attends un refroidissement complet, puis retire doucement en commençant par les zones moins visibles. Ajuste aussi l’orientation pour réduire les supports lors des prochaines impressions.
Combien de temps faut-il pour réussir ses premières impressions fiables ?
En général, quelques essais suffisent : typiquement 1 à 3 sessions pour stabiliser la première couche et valider un profil. Le temps varie selon l’auto-nivellement, la qualité du plateau et ta méthode (un paramètre à la fois).
Est-ce que je dois absolument ventiler et porter des protections pour une imprimante 3D ?
Ventiler et porter des protections est recommandé, mais l’intensité des précautions dépend du matériau. En FDM, la ventilation reste utile, surtout si tu perçois des odeurs ou un inconfort. En résine, les protections sont plus strictes (gants, lunettes, ventilation adaptée) et le lavage/traitement doit suivre la FDS.
L’essentiel à retenir
- Commence par une FDM pour limiter les contraintes : c’est le chemin le plus simple pour apprendre.
- Vérifie l’adhérence (plateau chauffant) et la compatibilité des consommables (souvent filament 1,75 mm).
- Utilise des profils de slicer fiables et modifie un seul paramètre à la fois pour comprendre les effets.
- Priorise la première couche : c’est le réglage numéro un pour éviter décollement et échecs.
- Gère supports et vitesses avec prudence : la stabilité prime sur la vitesse.
- Sécurise ton environnement : ventilation et protections adaptées selon FDM ou résine et selon la FDS des matériaux.
- Choisis des premiers projets « diagnostiques » (cube, ponts, tour de température) pour progresser rapidement.
Avec une imprimante 3D débutant bien choisie (et une première couche maîtrisée), tu obtiens vite des résultats propres, puis tu passes à des pièces plus ambitieuses sans transformer chaque impression en pari.
Pour garder des repères fiables côté risques et organisation, consulte aussi les ressources de l’économie et de l’information aux entreprises et recoupe avec les FDS des matériaux utilisés.